


El pedido grande está retrasado. El programador jefe se toma una baja por enfermedad. Tu mejor cliente acaba de enviar un mensaje de texto pidiendo una oferta que venció el martes pasado. ¿Quién tiene tiempo para preocuparse por el aceite lubricante que gotea lentamente de la parte trasera del...torno CNC¿O te preguntas si el ligero zumbido que oyes en el centro de mecanizado horizontal significa que hay un problema con el husillo?
Es comprensible. Todos están ocupados, pero descuidar el mantenimiento de la máquina no es como ir al trabajo con la presión de la rueda trasera izquierda un poco baja. El costo de no mantener el equipo CNC de forma regular y adecuada es mucho mayor que los inevitables pero inesperados gastos de reparación. Esto puede significar una pérdida de precisión en las piezas, una menor vida útil de las herramientas y, posiblemente, semanas de inactividad no planificada mientras se esperan piezas del extranjero.
Para evitarlo, lo primero es una de las tareas más sencillas: limpiar el equipo al final de cada turno. Así lo afirmó Kanon Shiu, ingeniero de producto y servicio de Chevalier Machinery Inc. en Santa Fe Springs, California, quien lamentó que muchos propietarios de máquinas herramienta no descuiden este aspecto tan básico del mantenimiento. «Si no se mantiene la máquina limpia, casi con toda seguridad surgirán problemas», declaró.
Al igual que muchos constructores, Chevalier instala mangueras de descarga en sustornosycentros de mecanizadoEstos elementos son adecuados para rociar aire comprimido sobre la superficie de la máquina, ya que pueden dispersar pequeñas partículas y residuos en el área del canal. Si la máquina cuenta con este equipo, el transportador de virutas y la cinta transportadora deben mantenerse abiertos durante el proceso de mecanizado para evitar la acumulación de virutas. De lo contrario, la acumulación de virutas podría provocar la parada del motor y daños al reiniciarlo. El filtro, el cárter de aceite y el fluido de corte deben limpiarse o reemplazarse periódicamente.
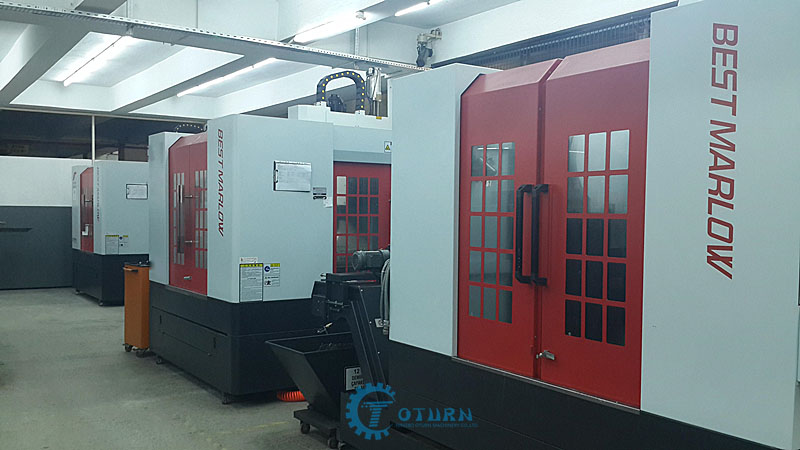
“Todo esto influye mucho en la rapidez con la que podemos volver a poner en marcha la máquina cuando necesita reparación”, explicó Shiu. “Cuando llegábamos al lugar y el equipo estaba sucio, la reparación se prolongaba. Esto se debe a que los técnicos suelen limpiar la zona afectada durante la primera mitad de la visita antes de empezar a diagnosticar el problema. El resultado es un tiempo de inactividad innecesario y, probablemente, mayores costes de mantenimiento”.
Shiu también recomienda usar un desnatador de aceite para eliminar el aceite residual del cárter de la máquina. Lo mismo opina Brent Morgan. Como ingeniero de aplicaciones en Castrol Lubricants en Wayne, Nueva Jersey, coincide en que el desnatado, el mantenimiento regular del tanque de aceite y el control periódico del pH y la concentración del fluido de corte contribuirán a prolongar la vida útil del refrigerante, así como la de las herramientas de corte e incluso de la maquinaria.
Sin embargo, Morgan también ofrece un método automatizado de mantenimiento del fluido de corte llamado Castrol SmartControl, que puede influir en la envergadura de cualquier taller que pretenda invertir en un sistema de refrigeración centralizado.
Explicó que SmartControl se lanzó hace aproximadamente un año. Fue desarrollado en colaboración con el fabricante de sistemas de control industrial Tiefenbach y está diseñado principalmente para almacenes con un sistema centralizado. Existen dos versiones. Ambas monitorizan continuamente el fluido de corte, controlando la concentración, el pH, la conductividad, la temperatura y el caudal, entre otros parámetros, y avisan al usuario cuando alguno de ellos requiere atención. Las versiones más avanzadas pueden ajustar automáticamente algunos de estos valores: si detecta una concentración baja, SmartControl añadirá concentrado, al igual que ajustará el pH añadiendo tampones según sea necesario.
«A los clientes les gustan estos sistemas porque no presentan problemas relacionados con el mantenimiento del fluido de corte», afirmó Morgan. «Solo hay que comprobar el indicador luminoso y, si se detecta alguna anomalía, tomar las medidas oportunas. Si hay conexión a internet, el usuario puede monitorizarlo de forma remota. Además, cuenta con un disco duro integrado que permite guardar el historial de mantenimiento del fluido de corte de los últimos 30 días».
Dada la tendencia de la Industria 4.0 y la tecnología del Internet industrial de las cosas (IIoT), estos sistemas de monitorización remota son cada vez más comunes. Por ejemplo, Kanon Shiu de Chevalier mencionó el sistema iMCS (Sistema Inteligente de Comunicación de Máquinas) de la compañía. Como todos estos sistemas, recopila información sobre diversas actividades relacionadas con la fabricación. Pero igual de importante es su capacidad para detectar temperatura, vibraciones e incluso colisiones, proporcionando información valiosa para los responsables del mantenimiento de la maquinaria.
Guy Parenteau también es muy bueno en el monitoreo remoto. El gerente de ingeniería de Methods Machine Tools Inc., en Sudbury, Massachusetts, señaló que el monitoreo remoto de maquinaria permite tanto a fabricantes como a clientes establecer parámetros operativos de referencia, que luego pueden ser utilizados por algoritmos basados en inteligencia artificial para identificar tendencias electromecánicas. Aquí entra en juego el mantenimiento predictivo, una tecnología que puede mejorar la OEE (eficiencia general de los equipos).
“Cada vez más talleres utilizan software de monitorización de la productividad para comprender y optimizar la eficiencia de los procesos”, afirmó Parenteau. “El siguiente paso consiste en analizar los patrones de desgaste de los componentes, los cambios de carga del servomotor, los aumentos de temperatura, etc., en los datos de la máquina. Al comparar estos valores con los valores de la máquina nueva, se puede predecir un fallo del motor o avisar de que el rodamiento del husillo está a punto de desprenderse”.
Señaló que este análisis es bidireccional. Con derechos de acceso a la red, los distribuidores o fabricantes pueden monitorear al cliente.CNCDel mismo modo, FANUC utiliza su sistema ZDT (tiempo de inactividad cero) para realizar comprobaciones remotas del estado de los robots. Esta función puede alertar a los fabricantes sobre posibles problemas y ayudarles a identificar y eliminar los defectos del producto.
Los clientes que no deseen abrir puertos en el cortafuegos (o pagar una tarifa de servicio) pueden optar por supervisar los datos ellos mismos. Parenteau afirmó que esto no supone ningún problema, pero añadió que los constructores suelen estar mejor preparados para identificar con antelación los problemas de mantenimiento y funcionamiento. «Conocen las capacidades de la máquina o el robot. Si algo supera un valor predeterminado, pueden activar fácilmente una alarma para indicar que un problema es inminente o que el cliente podría estar exigiendo demasiado a la máquina».
Incluso sin acceso remoto, el mantenimiento de la maquinaria se ha vuelto más sencillo y técnico que antes. Ira Busman, vicepresidente de atención al cliente de Okuma America Corp. en Charlotte, Carolina del Norte, cita los automóviles y camiones nuevos como ejemplo. «La computadora del vehículo le brinda toda la información y, en algunos modelos, incluso programa una cita con el concesionario», comentó. «La industria de las máquinas herramienta está rezagada en este aspecto, pero tenga la seguridad de que avanza en la misma dirección».
Esta es una buena noticia, ya que la mayoría de las personas entrevistadas para este artículo coinciden en un punto: el mantenimiento de los equipos en el taller suele ser deficiente. Para los propietarios de máquinas herramienta Okuma que buscan ayuda en esta tarea tediosa, Busman les recomendó la App Store de la compañía. Esta ofrece widgets para recordatorios de mantenimiento programado, funciones de monitoreo y control, notificaciones de alarmas, etc. Busman comentó que, al igual que la mayoría de los fabricantes y distribuidores de máquinas herramienta, Okuma busca simplificar al máximo el trabajo en el taller. Y lo que es más importante, Okuma aspira a que sea lo más inteligente posible. A medida que los sensores basados en IIoT recopilan información sobre rodamientos, motores y otros componentes electromecánicos, las funciones automotrices descritas anteriormente se están convirtiendo en realidad en el sector manufacturero. El ordenador de la máquina evalúa continuamente estos datos, utilizando inteligencia artificial para determinar cuándo surge algún problema.
Sin embargo, como otros han señalado, contar con una base de comparación es fundamental. Busman comentó: “Cuando Okuma fabrica un husillo para uno de sus tornos o centros de mecanizado, recopilamos las características de vibración, temperatura y excentricidad del husillo. Luego, el algoritmo del controlador puede monitorear estos valores y, cuando alcanzan un punto predeterminado, el controlador notifica al operador de la máquina o envía una alarma al sistema externo, indicándole que podría ser necesario llamar a un técnico”.
Mike Hampton, experto en desarrollo de negocios de repuestos posventa de Okuma, dijo que la última posibilidad (una alerta a un sistema externo) sigue siendo problemática. “Calculo que solo un pequeño porcentaje deMáquinas CNC“Están conectados a Internet”, dijo. “A medida que la industria dependa cada vez más de los datos, esto se convertirá en un desafío serio.
«La introducción de la tecnología 5G y otras tecnologías celulares podría mejorar la situación, pero aún existe una gran reticencia —principalmente por parte del personal de TI de nuestros clientes— a permitir el acceso remoto a sus máquinas», continuó Hampton. «Por lo tanto, si bien Okuma y otras empresas desean brindar servicios de mantenimiento de máquinas más proactivos y mejorar la comunicación con los clientes, la conectividad sigue siendo el mayor obstáculo».
Antes de que llegue ese día, el taller puede aumentar el tiempo de actividad y la calidad de las piezas mediante revisiones periódicas de sus equipos utilizando varillas de calibración o sistemas láser. Así lo afirmó Dan Skulan, gerente general de metrología industrial en West Dundee Renishaw, Illinois. Coincide con otros entrevistados para este artículo en que establecer una línea base al inicio del ciclo de vida de una máquina herramienta es fundamental para cualquier plan de mantenimiento preventivo. Cualquier desviación de esta línea base permite identificar componentes desgastados o dañados y desniveles. «La principal razón por la que las máquinas herramienta pierden precisión de posicionamiento es que no se instalan de forma segura, no se nivelan correctamente y no se revisan periódicamente», explicó Skulan. «Esto provoca que las máquinas de alta calidad tengan un rendimiento deficiente. Por el contrario, hace que las máquinas mediocres se comporten como máquinas mucho más caras. Sin duda, la nivelación es la opción más rentable y sencilla».
Un ejemplo notable proviene de un distribuidor de máquinas herramienta en Indiana. Al instalar el centro de mecanizado vertical, el ingeniero de aplicaciones notó que estaba mal posicionado. Llamó a Skulan, quien trajo uno de los sistemas de barra de bolas QC20-W de la compañía.
“Los ejes X e Y presentaban una desviación de aproximadamente 0,004 pulgadas (0,102 mm). Una rápida comprobación con un nivel confirmó mi sospecha de que la máquina no estaba nivelada”, dijo Skulan. Tras colocar la barra de bolas en modo de repetición, dos personas aprietan gradualmente cada varilla eyectora por turno hasta que la máquina queda completamente nivelada y la precisión de posicionamiento es de 0,0002″ (0,005 mm).
Las barras de calibración son muy adecuadas para detectar la verticalidad y problemas similares, pero para la compensación de errores relacionados con la precisión de las máquinas volumétricas, el mejor método de detección es un interferómetro láser o un calibrador multieje. Renishaw ofrece una variedad de estos sistemas, y Skulan recomienda utilizarlos inmediatamente después de la instalación de la máquina y, posteriormente, de forma regular según el tipo de procesamiento realizado.
“Supongamos que fabricas piezas torneadas con diamante para el telescopio espacial James Webb y necesitas mantener tolerancias de unos pocos nanómetros”, dijo. “En ese caso, podrías realizar una calibración antes de cada corte. Por otro lado, un taller que procesa piezas de patinetas con una tolerancia de más o menos cinco piezas puede funcionar con una inversión mínima; en mi opinión, esto es al menos una vez al año, siempre que la máquina esté bien ajustada y reciba el mantenimiento adecuado”.
El sistema de calibración es sencillo de usar y, tras un breve periodo de formación, la mayoría de los talleres pueden calibrar sus máquinas mediante láser. Esto es especialmente cierto en equipos nuevos, que suelen ser los encargados de ajustar el valor de compensación interna del CNC. Para talleres con un gran número de máquinas herramienta o varias instalaciones, el software permite realizar un seguimiento del mantenimiento. En el caso de Skulan, se trata de Renishaw Central, que recopila y organiza los datos del software de medición láser CARTO de la empresa.
Para los talleres que carecen de tiempo, recursos o que no están dispuestos a realizar el mantenimiento de las máquinas, Hayden Wellman, vicepresidente sénior de Absolute Machine Tools Inc. en Lorraine, Ohio, cuenta con un equipo que puede hacerlo. Al igual que muchos distribuidores, Absolute ofrece una gama de programas de mantenimiento preventivo, desde bronce hasta plata y oro. Absolute también proporciona servicios puntuales como compensación de errores de paso, ajuste de servomotores y calibración y alineación láser.
“Para los talleres que no cuentan con un plan de mantenimiento preventivo, realizamos tareas diarias como el cambio de aceite hidráulico, la comprobación de fugas de aire, el ajuste de holguras y la verificación del nivel de la máquina”, explicó Wellman. “Para los talleres que se encargan de esto por su cuenta, disponemos de todos los láseres y demás herramientas necesarias para que sus equipos funcionen correctamente. Algunos lo hacen una vez al año, otros con menos frecuencia, pero lo importante es que lo hagan a menudo”.
Wellman compartió algunas situaciones terribles, como daños en la carretera causados por un restrictor de flujo de aceite obstruido y fallas en el husillo debido a fluido sucio o sellos desgastados. No hace falta mucha imaginación para predecir el resultado final de estas fallas de mantenimiento. Sin embargo, señaló una situación que a menudo sorprende a los dueños de talleres: los operarios de máquinas pueden compensar el mal mantenimiento de las mismas y programarlas para resolver problemas de alineación y precisión. "Al final, la situación se vuelve tan grave que la máquina deja de funcionar o, peor aún, el operario renuncia y nadie sabe cómo fabricar piezas de repuesto", dijo Wilman. "En cualquier caso, terminará generando más costos para el taller que los que siempre habrían invertido en un buen plan de mantenimiento".
Fecha de publicación: 22 de julio de 2021