


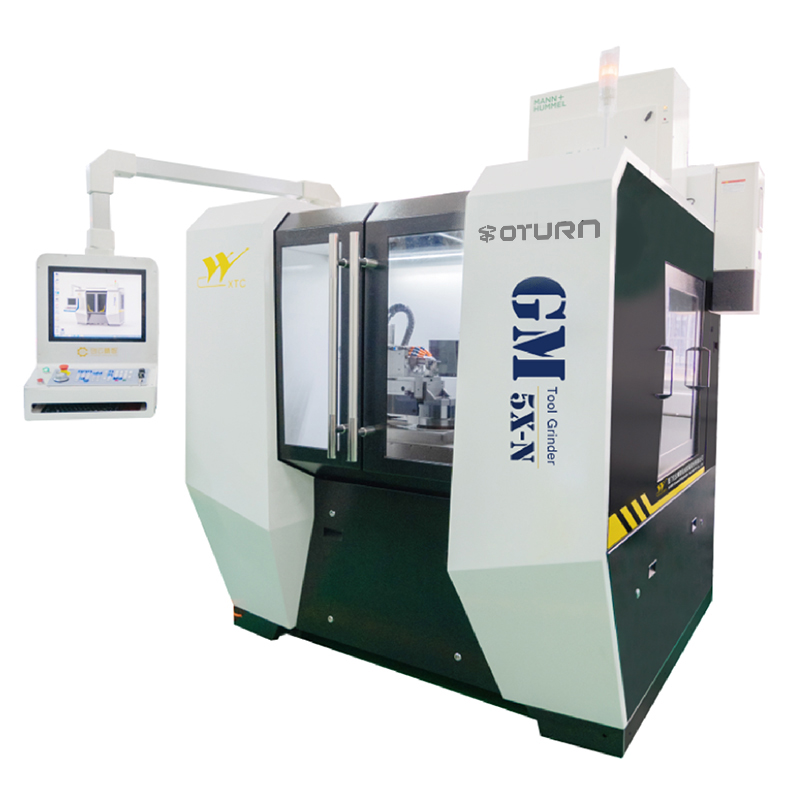
Rectificadora CNC de 5 ejes GM5X-N
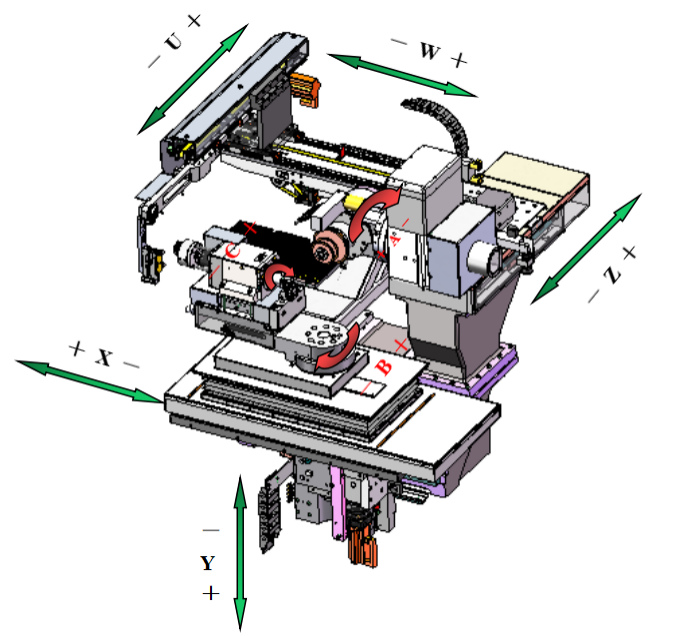
Mdiagrama de estructura de ainde máquina
Ámbito de aplicación
Esta máquina produce fresas de extremo y brocas, adecuadas para el procesamiento de aleaciones duras y aceros de alta velocidad.
Ciclos de fabricación y reafilado de herramientas
1. Fresas estándar: ranurado, biselado, afilado de la cara de ataque, afilado del borde inferior, digitalización, reafilado.
2. Broca estándar: ranurado, reducción del diámetro exterior, afilado del ápice, digitalización y rectificado.
1. Especificaciones técnicas
| N.º | Contenido | Requisito | Número | Unidad |
| 1.1 | Dimensiones de la pieza de trabajo | |||
| 1.1.1 | Longitud de sujeción | ≤ | 230 | mm |
| 1.1.2 | Diámetro de sujeción | entre | 2-20 | mm |
| 1.1.3 | Longitud de molienda | ≤ | 150 | mm |
| 1.1.4 | Diámetro de rectificado | entre | 0,2-12 | mm |
| 1.2 | Husillo de rectificado | |||
| 1.2.1 | Tipo de accionamiento | Preciso | transmisión directa | - |
| 1.2.2 | Fuerza | potencia nominal | 13.6 | kW |
| 1.2.3 | Enfriamiento | Preciso | Refrigerado por aceite | - |
| 1.2.4 | Control de velocidad de la muela abrasiva | Preciso | Velocidad continua | - |
| 1.2.5 | Velocidad | entre | 0-10000 | rpm |
| 1.2.6 | Número de cabezales de rectificado de husillo | Preciso | 2 | piezas |
| 1.3 | muela abrasiva | |||
| 1.3.1 | Diámetro | ≤ | 150 | mm |
| 1.3.2 | Número máximo de muelas abrasivas por husillo | ≤ | 4 | piezas |
| 1.3.3 | Diámetro del husillo de las muelas abrasivas | Preciso | 25 | mm |
| 1.3.4 | Suministro de refrigerante controlado por programa | Preciso | Sí | - |
| 1.3.5 | Número de boquillas de refrigerante | ≥ | 3 | piezas |
| 1.4 | Sistema de sujeción de piezas | |||
| 1.4.1 | Sistema de sujeción | Preciso | Hidráulico, automático | - |
| 1.4.2 | Pinza de sujeción | Preciso | SCHAUBLIN W20 | - |
| 1.4.3 | Tipo de accionamiento | Preciso | transmisión directa | - |
| 1.5 | Parámetros del eje | |||
| 1.5.1 | Tipo | Preciso | lineal | - |
| 1.5.2 | desplazamiento del eje X | ≤ | 280 | mm |
| 1.5.3 | Desplazamiento del eje Z | ≤ | 130 | mm |
| 1.5.4 | desplazamiento del eje Y | ≤ | 230 | mm |
| 1.5.5 | Resolución de los ejes XYZ | Preciso | 0,0001 | mm |
| 1.5.6 | Velocidad de los ejes XYZ | ≤ | 10 | m/min |
| 1.5.7 | desplazamiento del eje A | ≤ | 360 | grado |
| 1.5.8 | Resolución del eje A | Preciso | 0,0001 | grado |
| 1.5.9 | Velocidad del eje A | ≤ | 300 | rpm |
| 1.5.10 | Desplazamiento del eje B | ± | 210 | títulos |
| 1.5.11 | Velocidad del eje B | ≤ | 12 | rpm |
| 1.6 | Sistema de carga y descarga | |||
| 1.6.1 | Sistema de carga y descarga | Preciso | Brazo robótico tipo celosía | - |
| 1.6.2 | Número de bandejas | Preciso | 2 | piezas |
| 1.6.3 | Carga y descarga automática del diámetro de la pieza de trabajo | Entre | 2-12 | mm |
| 1.6.4 | Carga y descarga automática de la longitud de la pieza de trabajo | ≤ | 40-200 | mm |
| 1.6.5 | Número máximo de piezas | ≤ | 300 | piezas |
| 1.6.6 | Software | Preciso | Sí | - |
| 1.7 | Otros componentes | |||
| 1.7.1 | Capacidad para detectar piezas de trabajo en máquinas herramienta | Preciso | Sí | - |
| 1.7.2 | Sistema de lubricación automática centralizada | Preciso | Sí |
|
| 1.7.3 | Lámpara de señalización tricolor | Preciso | Sí | - |
| 1.8 | Opcional | |||
| 1.8.1 | Equipos de separación de neblina de aceite | Preciso | Opcional | - |
| 1.9 | Control | |||
| 1.9.1 | Sistema de control | Preciso | NUM-Flexium+68 | - |
| 1.9.2 | Panel de control | Preciso | Pantalla táctil | - |
| 1.9.3 | Eje de control digital | Preciso | Sí | - |
| 1.9.4 | Pantalla a color | Preciso | Sí | - |
| 1.9.5 | Tamaño de la pantalla | Preciso | 19 | pulgada |
| 1.10 | Módulo de software para rectificado de herramientas | |||
| 1.10.1 | Fresas sencillas | Preciso | Sí | - |
| 1.10.2 | ejercicios sencillos | Preciso | Sí | - |
| 1.10.3 | Modo de detección automática de sonda | Preciso | Sí | - |
| 1.11 | Parámetros eléctricos del equipo | |||
| 1.11.1 | Voltaje | Preciso | 380±10% | V |
| 1.11.2 | Frecuencia | Preciso | 50±10% | Hz |
| 1.11.3 | Fuerza | ≤ | 25 | KW |
| 1.12 | Dimensiones | |||
| 1.12.1 | Longitud | ≤ | 2000 | mm |
| 1.12.2 | Ancho | ≤ | 2800 | mm |
| 1.12.3 | Altura | ≤ | 2200 | mm |
| 1.12.4 | Calidad | ≤ | 4750 | kg |
2. Lista de configuración estándar
| N.º | Contenido | Modelo | Marca | Número | ||
| 2.1 | Máquina herramienta | |||||
| 2.1.1 | Configuración del eje X | |||||
| 2.1.1.1 | - Varilla roscada | Personalizado | NSK | 1 unidad | ||
| 2.1.1.2 | - Ferrocarril | 1×MR25-A2-760-20-20-G2-V2+BRK+SOSPL | SCHNEEBERGER | 2 piezas | ||
| 2.1.1.3 | - Escala óptica | LC483-370 | HEIDENHAIN | 1 unidad | ||
| 2.1.2 | Configuración del eje Y | |||||
| 2.1.2.1 | - Varilla roscada | Personalizado | NSK | 1 unidad | ||
| 2.1.2.2 | - Ferrocarril | 1×MR35-C2-600-20-20-G2-V2+MRK | SCHNEEBERGER | 2 piezas | ||
| 2.1.2.3 | - Escala óptica | LC483-370 | HEIDENHAIN | 1 unidad | ||
| 2.1.3 | Configuración del eje Z | |||||
| 2.1.3.1 | - Varilla roscada | Personalizado | NSK | 1 unidad | ||
| 2.1.3.2 | - Ferrocarril | 1×MR25-A2-850-20-20-G2-V2+BRK+SOSPL | SCHNEEBERGER | 2 piezas | ||
| 2.1.3.3 | - Escala óptica | LC483-370 | HEIDENHAIN | 1 unidad | ||
| 2.1.4 | Configuración del eje C | |||||
| 2.1.4.1 | - Codificador de ángulo | ECN113 | HEIDENHAIN | 1 unidad | ||
| 2.1.4.2 | - Motor de accionamiento directo | MSP-1000-2-002-158 | EMB | 1 unidad | ||
| 2.1.5 | Plato giratorio de eje B | WDC-C180 | GuTian | 1 unidad | ||
| 2.1.5 | Plato giratorio de eje A | WDC-C200L | GuTian | 1 unidad | ||
| 2.1.6 | Husillo eléctrico de doble cabezal con imán permanente | Potencia nominal 7,1 kW | Chuangyun | 1 unidad | ||
| 2.1.7 | Manipulador de celosía de dos ejes | - | Chuangyun | 1 unidad | ||
| 2.1.8 | Bandeja | 148-LP-D4 | Chuangyun | 2 piezas | ||
| 2.1.9 | Bandeja | 148-LP-D6 | Chuangyun | 2 piezas | ||
| 2.1.10 | Bandeja | 148-LP-D8 | Chuangyun | 2 piezas | ||
| 2.1.11 | Mordaza de sujeción | D0.5-3.2/D3.0-7.0/D7-13 | Chuangyun | 1 juego | ||
| 2.1.12 | Bloque en V de alta precisión | (3-5) | Chuangyun | 1 unidad | ||
| 2.1.13 | Bloque en V de alta precisión | (5-7) | Chuangyun | 1 unidad | ||
| 2.1.14 | Bloque en V de alta precisión | (6-12) | Chuangyun | 1 unidad | ||
| 2.1.15 | Coronilla | D4W20 (80-00004) | SCHAUBLIN | 1 unidad | ||
| 2.1.16 | Sonda | TS150 | HEIDENHAIN | 1 unidad | ||
| 2.1.17 | Varilla de muela abrasiva (larga) | 119×∅31,75×∅96 mm | Chuangyun | 1 unidad | ||
| 2.1.18 | Varilla de muela abrasiva (corta) | 87×∅31,75×∅96 mm | Chuangyun | 1 unidad | ||
| 2.1.19 | Aire acondicionado | - | YUEDE | 1 unidad | ||
| 2.1.20 | Lámpara de señalización tricolor | 24 V CC | Schneider | 1 unidad | ||
| 2.1.21 | Caudalímetro | SI5000 | IFM | 1 unidad | ||
| 2.1.22 | Fuente de alimentación específica para accionar | 15 kW | NEWCOM | 1 unidad | ||
| 2.1.23 | Grupo de válvulas electromagnéticas | M4GE280R-CX-E20D-5-3 | ERC | 1 juego | ||
| 2.1.24 | Sistema de lubricación automática de los ejes X, Y y Z | - | Taiwán | 1 juego | ||
| 2.2 | Configuración del sistema CNC | |||||
| 2.2.1 | BOXPC | FXPC004NN1HNR10 | NUM | 1 unidad | ||
| 2.2.2 | Filtro de potencia | AGOFIL024A | NUM | 1 unidad | ||
| 2.2.3 | Filtro de potencia | AGOFIL001S | NUM | 1 unidad | ||
| 2.2.4 | Resistencia | AGORES008 | NUM | 1 unidad | ||
| 2.2.5 | Fuente de alimentación principal del sistema | MDLL3015N00AN0I | NUM | 1 unidad | ||
| 2.2.6 | servocontrolador | MDLUX021B1CAN0I | NUM | 4 piezas | ||
| 2.2.7 | servomotor del eje B | SPX1262N5IA2L02 | NUM | 1 unidad | ||
| 2.2.8 | Motor del eje A | MDLUX014B1CAN0I | NUM | 1 unidad | ||
| 2.2.9 | servomotor del eje Y | SPX0751V5IF2L02 | NUM | 1 unidad | ||
| 2.2.10 | servomotor de eje X/Z | MDLUX014B1CAN0I | NUM | 2 piezas | ||
| 2.2.11 | servocontrolador del eje U/W | SPX0952N5IA2L02 | NUM | 2 piezas | ||
| 2.2.12 | servomotor de eje V | MDLUX014B1CAN0I | NUM | 1 unidad | ||
| 2.2.13 | Acoplador | SPX0751V5IA2L02 | NUM | 1 unidad | ||
| 2.2.14 | Aporte | SPX0751V5IA2L02 | NUM | 2 piezas | ||
| 2.2.15 | Producción | EK1100 | NUM | 2 piezas | ||
| 2.2.16 | Módulo de entrada analógica | CTMT1809 | NUM | 1 unidad | ||
| 2.2.17 | Terminator | CTMT2809 | NUM | 1 unidad | ||
| 2.2.18 | Panel de control | CTMT3162 | NUM | 1 unidad | ||
| 2.2.19 | NCK | CTMT9011 | NUM | 1 unidad | ||
| 2.2.20 | NCK | FXHE02ARE2HE000 | NUM | 1 unidad | ||
| 2.2.21 | NCK | FXP2101200 | NUM | 1 unidad | ||
| 2.2.22 | NCK | FXSO200061 | NUM | 1 unidad | ||
| 2.2.23 | NCK | FXSV994100 | NUM | 1 unidad | ||
| 2.2.24 | NCK | FXSO100006 | NUM | 1 unidad | ||
| 2.2.25 | NCK | FXSO100008 | NUM | 1 unidad | ||
| 2.2.26 | NCK | FXSO100375 | NUM | 1 unidad | ||
| 2.2.27 | NCK | FXSO100392 | NUM | 1 unidad | ||
| 2.2.28 | NCK | FXPA000586 | NUM | 1 unidad | ||
| 2.2.29 | NCK | FXSW282122 | NUM | 1 unidad | ||
| 2.2.30 | NCK | FXSW282124 | NUM | 1 unidad | ||
| 2.2.31 | NCK | FXSO100012 | NUM | 1 unidad | ||
| 2.3 | Configuración estándar del software de rectificado de herramientas | |||||
| 2.3.1 | Fresa sencilla | Chuangyun se desarrolló por sí mismo | 1 unidad | |||
| 2.3.2 | Taladro sencillo | Chuangyun se desarrolló por sí mismo | 1 unidad | |||
| 2.3.3 | Verificación de colisiones 3D con simulación de máquina 3D | Chuangyun se desarrolló por sí mismo | 1 unidad | |||
| 2.3.4 | Simulación de herramientas 3D | Chuangyun se desarrolló por sí mismo | 1 unidad | |||
| 2.3.5 | Detección automática de sonda | Chuangyun se desarrolló por sí mismo | 1 unidad | |||
Categorías de productos
-

Centro de mecanizado CNC de alta rigidez de la serie VC con...
-

Guía lineal de columna móvil horizontal de la serie HP...
-

Guía lineal de columna móvil horizontal serie HT...
-

Máquina CNC de servicio pesado de cuatro pistas serie VS...
-

Centro de mecanizado CNC Serie V con alta rigidez
-

Centro de mecanizado CNC de doble columna serie X
-

Centro de mecanizado CNC horizontal de 5 ejes TKG1600
-

Centro de materiales compuestos de torneado y fresado vertical CNC...
-

Centro de mecanizado CNC de alta velocidad Serie GM
-

Fresadoras CNC de alta velocidad Serie GT
-

Torno CNC de doble husillo SK32
-

Centro de mecanizado vertical CNC RFTV510 para ruedas...