


Máquina específica para cigüeñal HG40/50QZ

Configuración del producto
Descripción general del producto
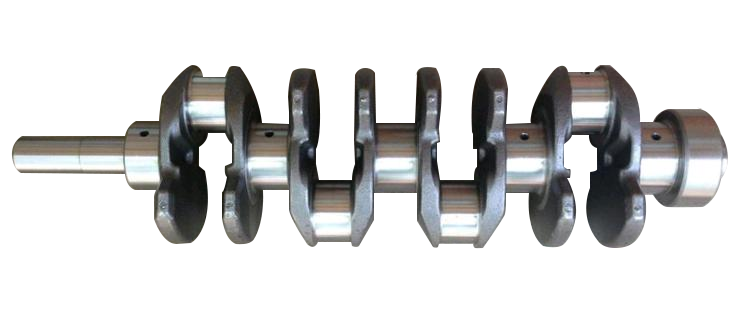
La máquina específica para cigüeñales es un torno CNC diseñado para el mecanizado de alta eficiencia y precisión de cigüeñales, desarrollado específicamente para las necesidades de fabricación de las industrias automotriz, naval y de maquinaria pesada. Mediante la integración de control colaborativo de subhusillo, un sistema de fijación indexada dedicado y tecnología de rotación síncrona, este equipo permite el mecanizado excéntrico complejo de cigüeñales de una y varias muñequillas, mejorando significativamente la eficiencia del procesamiento y la estabilidad dinámica para satisfacer las exigencias de la producción de cigüeñales de alta precisión y gran volumen.
Características
Colaboración multieje y sistema de fijación dedicado:
Equipado con un subhusillo y dispositivos de indexación específicos para el cigüeñal, lo que permite un posicionamiento rápido y una sujeción precisa de cigüeñales de múltiples movimientos, minimizando al mismo tiempo los ajustes manuales.
El mecanismo de indexación permite ajustes angulares flexibles para adaptarse a los diversos requisitos de mecanizado de cigüeñales, desde los de un solo movimiento hasta los de múltiples movimientos.
Capacidad de mecanizado excéntrico complejo:
El control de rotación síncrono entre el husillo principal y el subhusillo garantiza el torneado de precisión de las secciones excéntricas del cigüeñal, mejorando significativamente la rigidez dinámica durante el corte para evitar defectos superficiales causados por vibraciones.
Permite el mecanizado integrado de los muñones de biela del cigüeñal, los muñones principales y las caras de los extremos de las bridas, lo que proporciona un excelente acabado superficial para cumplir con los estándares de alta precisión.
Estructura de alta rigidez y control inteligente:
Cuenta con una bancada de hierro fundido de alta rigidez combinada con sistemas de guías de precisión, lo que garantiza estabilidad y durabilidad en condiciones de corte exigentes.
El sistema CNC inteligente integrado admite la programación multiproceso y la monitorización en tiempo real, lo que simplifica las operaciones y mejora la automatización.
Alta eficiencia y adaptabilidad flexible.:
El diseño modular permite realizar cambios de configuración rápidos para adaptarse a cigüeñales de diferentes especificaciones, lo que reduce el tiempo de preparación.
Las funciones auxiliares automatizadas estándar (por ejemplo, la gestión de chips) minimizan la intervención manual y optimizan la utilización del equipo.
Conclusión:
Está equipada con fijaciones especiales y mecanismos de indexación para el husillo auxiliar y los cigüeñales correspondientes. Es posible el mecanizado excéntrico de uno o varios cigüeñales. El eje principal y el eje principal auxiliar pueden girar sincrónicamente para aumentar la rigidez dinámica del cigüeñal durante el mecanizado.
Aplicaciones
Industrias:Motores de automoción, sistemas de propulsión marina, maquinaria pesada, fabricación de motores diésel.
Escenarios típicos:
Automoción: Mecanizado de precisión integral de cigüeñales de motores para vehículos de pasajeros y comerciales.
Sector naval: Torneado excéntrico multietapa y conformado de contornos complejos de grandes cigüeñales marinos.
Maquinaria de ingeniería: Producción en serie de cigüeñales de alta resistencia para excavadoras y grúas.
Equipos energéticos: Reparación y remanufactura de alta precisión de cigüeñales de grupos electrógenos.
Especificaciones técnicas
| Parámetro | Nombre | unidad | HG40/50QZ |
| Cama | Configuración de la cama | / | La base de la cama es una unidad única con una inclinación estándar de 45°. |
| Formulario de guía X/Z | / | Guías lineales de rodillos de precisión | |
| Rango de funcionamiento | Diámetro máximo de torneado en la bancada | mm | Φ500 |
| Diámetro máximo de corte | mm | Eje: φ250, Disco: φ400 | |
| Longitud máxima de procesamiento | mm | 500 | |
| Distancia máxima de la punta | mm | 590 | |
| Alimentar | Recorrido máximo del eje X/Z | mm | 220/650 |
| Velocidad de desplazamiento rápida del eje X/Z | m/min | 20/20 | |
| Huso | Cabezal del husillo | HSK | A2-8 |
| Cono del husillo |
| Cono métrico de 100 libras | |
| Diámetro del orificio pasante del husillo | mm | Φ90 | |
| Velocidad máxima del husillo | r/min | 3000 | |
| Subhusillo | Cabezal del subhusillo | HSK | A2-5 |
| Diámetro del orificio pasante | mm | Φ46 | |
| Velocidad máxima del subhusillo | r/min | 1000 | |
| Arrojar | Eje del husillo | Pulgada | 8″ (hueco) |
| Subhusillo | Pulgada | 6″ (hueco) | |
| Torreta | Tipo de torreta | / | 100-8T |
| Especificación del portaherramientas | mm | □25*25, Portaherramientas de orificio redondo Φ40 | |
| Extracción de chips | Método de extracción de virutas |
| Automático trasero |
| Potencia del motor principal | Potencia del servomotor del husillo | KW | 11-15 |
| Dimensión externa | Largo*Ancho*Alto | mm | 2550*1730*1840 |
| Peso | kg | 4300/4700 | |
| Precisión de mecanizado | Precisión de posicionamiento repetitivo X/Y | mm | 0,003/0,005 |
| Redondez | mm | 0,005 | |
| Consistencia del diámetro | mm | 0,015/300 | |
| Llanura | mm | 0,015/300 (solo cóncavo) | |
| Rugosidad superficial (aluminio/acero) | Ra | 0,8~1,6 | |
| Formas de protección | Cubierta completamente cerrada | colocar | 1 |
Colaboración multieje y sistema de fijación dedicado:
Equipado con un subhusillo y dispositivos de indexación específicos para el cigüeñal, lo que permite un posicionamiento rápido y una sujeción precisa de cigüeñales de múltiples movimientos, minimizando al mismo tiempo los ajustes manuales.
El mecanismo de indexación permite ajustes angulares flexibles para adaptarse a los diversos requisitos de mecanizado de cigüeñales, desde los de un solo movimiento hasta los de múltiples movimientos.
Capacidad de mecanizado excéntrico complejo:
El control de rotación síncrono entre el husillo principal y el subhusillo garantiza el torneado de precisión de las secciones excéntricas del cigüeñal, mejorando significativamente la rigidez dinámica durante el corte para evitar defectos superficiales causados por vibraciones.
Permite el mecanizado integrado de los muñones de biela del cigüeñal, los muñones principales y las caras de los extremos de las bridas, lo que proporciona un excelente acabado superficial para cumplir con los estándares de alta precisión.
Estructura de alta rigidez y control inteligente:
Cuenta con una bancada de hierro fundido de alta rigidez combinada con sistemas de guías de precisión, lo que garantiza estabilidad y durabilidad en condiciones de corte exigentes.
El sistema CNC inteligente integrado admite la programación multiproceso y la monitorización en tiempo real, lo que simplifica las operaciones y mejora la automatización.
Alta eficiencia y adaptabilidad flexible.:
El diseño modular permite realizar cambios de configuración rápidos para adaptarse a cigüeñales de diferentes especificaciones, lo que reduce el tiempo de preparación.
Las funciones auxiliares automatizadas estándar (por ejemplo, la gestión de chips) minimizan la intervención manual y optimizan la utilización del equipo.
Conclusión:
Está equipada con fijaciones especiales y mecanismos de indexación para el husillo auxiliar y los cigüeñales correspondientes. Es posible el mecanizado excéntrico de uno o varios cigüeñales. El eje principal y el eje principal auxiliar pueden girar sincrónicamente para aumentar la rigidez dinámica del cigüeñal durante el mecanizado.
| Parámetro | Nombre | unidad | HG40/50QZ |
| Cama | Configuración de la cama | / | La base de la cama es una unidad única con una inclinación estándar de 45°. |
| Formulario de guía X/Z | / | Guías lineales de rodillos de precisión | |
| Rango de funcionamiento | Diámetro máximo de torneado en la bancada | mm | Φ500 |
| Diámetro máximo de corte | mm | Eje: φ250, Disco: φ400 | |
| Longitud máxima de procesamiento | mm | 500 | |
| Distancia máxima de la punta | mm | 590 | |
| Alimentar | Recorrido máximo del eje X/Z | mm | 220/650 |
| Velocidad de desplazamiento rápida del eje X/Z | m/min | 20/20 | |
| Huso | Cabezal del husillo | HSK | A2-8 |
| Cono del husillo | Cono métrico de 100 libras | ||
| Diámetro del orificio pasante del husillo | mm | Φ90 | |
| Velocidad máxima del husillo | r/min | 3000 | |
| Subhusillo | Cabezal del subhusillo | HSK | A2-5 |
| Diámetro del orificio pasante | mm | Φ46 | |
| Velocidad máxima del subhusillo | r/min | 1000 | |
| Arrojar | Eje del husillo | Pulgada | 8″ (hueco) |
| Subhusillo | Pulgada | 6″ (hueco) | |
| Torreta | Tipo de torreta | / | 100-8T |
| Especificación del portaherramientas | mm | □25*25, Portaherramientas de orificio redondo Φ40 | |
| Extracción de chips | Método de extracción de virutas | Automático trasero | |
| Potencia del motor principal | Potencia del servomotor del husillo | KW | 11-15 |
| Dimensión externa | Largo*Ancho*Alto | mm | 2550*1730*1840 |
| Peso | kg | 4300/4700 | |
| Precisión de mecanizado | Precisión de posicionamiento repetitivo X/Y | mm | 0,003/0,005 |
| Redondez | mm | 0,005 | |
| Consistencia del diámetro | mm | 0,015/300 | |
| Llanura | mm | 0,015/300 (solo cóncavo) | |
| Rugosidad superficial (aluminio/acero) | Ra | 0,8~1,6 | |
| Formas de protección | Cubierta completamente cerrada | colocar | 1 |
Categorías de productos
-

Centro de mecanizado CNC de alta rigidez de la serie VC con...
-

Guía lineal de columna móvil horizontal de la serie HP...
-

Guía lineal de columna móvil horizontal serie HT...
-

Máquina CNC de servicio pesado de cuatro pistas serie VS...
-

Centro de mecanizado CNC Serie V con alta rigidez
-

Centro de mecanizado CNC de doble columna serie X
-

Centro de mecanizado CNC horizontal de 5 ejes TKG1600
-

Centro de materiales compuestos de torneado y fresado vertical CNC...
-

Centro de mecanizado CNC de alta velocidad Serie GM
-

Fresadoras CNC de alta velocidad Serie GT
-

Torno CNC de doble husillo SK32
-

Centro de mecanizado vertical CNC RFTV510 para ruedas...